Artykuł sponsorowany
Jak kolejność cięcia, spawania i wykończenia wpływa na jakość zbiornika ze stali nierdzewnej
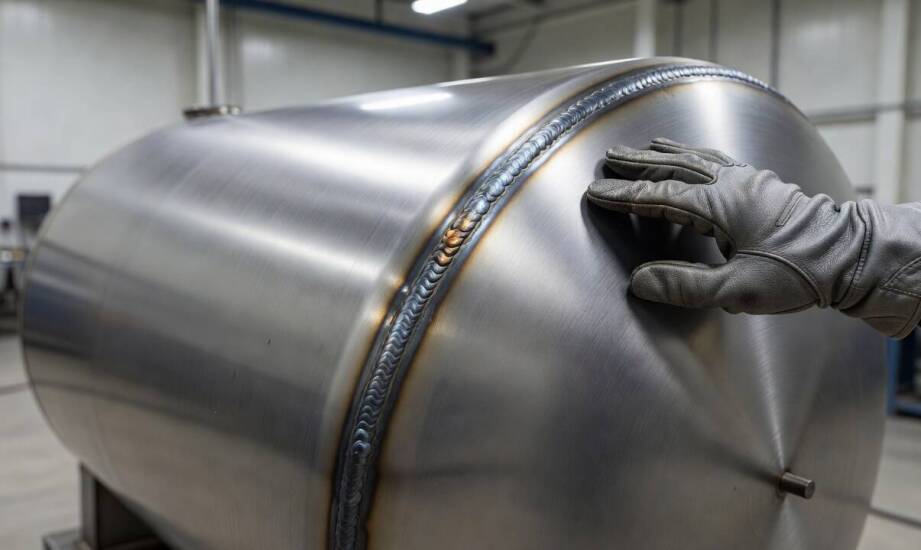
Zbiornik ze stali nierdzewnej rzadko ulega awarii z dnia na dzień. Najczęściej o żywotności konstrukcji decyduje dbałość o detale w warsztacie produkcyjnym. Błędy popełnione na etapie przygotowania, łączenia blach lub wykończenia spoin prowadzą do nieodwracalnych odkształceń i utraty szczelności. Niewłaściwa obróbka osłabia naturalną odporność korozyjną materiału, co w wymagającym środowisku przemysłowym szybko kończy się poważną usterką całego układu.
Przeczytaj również: Rodzaje szyb okiennych - jak wybrać najlepsze dla swojego domu?
Przygotowanie materiału i łączenie elementów
Wycięcie elementów z arkuszy blachy wymaga zastosowania odpowiedniej technologii obróbki. Cięcie laserowe zapewnia bardzo precyzyjne krawędzie i w najwyższym stopniu minimalizuje strefę wpływu ciepła, chroniąc pierwotną strukturę stali. Wykorzystanie plazmy pozwala na szybsze cięcie grubszych materiałów, choć generuje przy tym nieco szerszą strefę nagrzania. Następnie pracownicy przeprowadzają gięcie oraz wstępne pasowanie poszczególnych fragmentów konstrukcji. Obecność oleju, smaru lub najmniejszych cząstek stali węglowej z narzędzi prowadzi do zanieczyszczenia powłoki i późniejszej korozji galwanicznej. Przed spawaniem krawędzie są skrupulatnie oczyszczane, co pozwala uniknąć wtrąceń i wad strukturalnych wewnątrz przyszłej spoiny.
Przeczytaj również: Kabiny prysznicowe na wymiar a ekologia - czy są przyjazne dla środowiska?
Proces, jakim jest produkcja zbiorników nierdzewnych, opiera się w dużej mierze na prawidłowym spajaniu elementów. Prace te wykonuje się najczęściej metodą TIG, która daje spawaczowi pełną kontrolę nad ilością wprowadzanego ciepła. Stal nierdzewna charakteryzuje się stosunkowo niską przewodnością cieplną, co odczuwalnie zwiększa ryzyko odkształceń termicznych obrabianego materiału. Kontrolowane chłodzenie między kolejnymi ściegami oraz odpowiednia sekwencja kładzenia spoin ograniczają deformacje, ułatwiając zachowanie idealnej geometrii bryły. Zbyt duży dopływ energii cieplnej skutkuje przegrzaniem krawędzi i wystąpieniem korozji międzykrystalicznej. Dobór parametrów prądowych musi ściśle odpowiadać grubości łączonych blach.
Przeczytaj również: Trendy w aranżacji łazienek: jak wanny wpływają na styl wnętrza?
Obróbka po spoinie i dostosowanie do wymagań medium
Zakończenie głównego etapu prac spawalniczych wymusza czyszczenie chemiczne lub elektrochemiczne, usuwające z powierzchni nagromadzone tlenki oraz widoczne przebarwienia termiczne. Proces pasywacji odnawia zewnętrzną warstwę ochronną materiału, przywracając mu pierwotną odporność na działanie czynników korozyjnych. Parametr chropowatości powierzchni dobiera się ściśle do wymagań higienicznych oraz specyfiki konkretnego procesu produkcyjnego. Zbyt szorstkie wykończenie sprzyja gromadzeniu się zanieczyszczeń i osadów, dlatego poszczególne gałęzie przemysłu definiują własne wytyczne dotyczące gładkości. W instalacjach o najbardziej rygorystycznych wymogach sanitarnych często decyduje się na dodatkowe elektropolerowanie wewnętrznych ścian.
Charakter przechowywanego medium bezpośrednio rzutuje na ostateczną budowę aparatury. Praca z substancjami o wysokiej agresywności chemicznej wymaga użycia wyższych gatunków stali, często wzbogaconych molibdenem, a także odpowiednio grubszych powłok. W przemyśle spożywczym lub farmaceutycznym nadrzędnym priorytetem pozostaje całkowita gładkość stref kontaktujących się z produktem. Brak mikroszczelin znacząco ułatwia walidację procedur mycia w systemach zamkniętych. Właściwie opracowany projekt uwzględnia maksymalne ciśnienie robocze i temperaturę operacyjną całego układu. Kształt korpusu planuje się tak, aby bezproblemowo połączyć go z niezbędnymi mieszadłami czy zewnętrznymi płaszczami grzewczymi.
Firma UMS specjalizuje się w dostarczaniu sprzętu dla sektora przemysłowego, wykonując zróżnicowane konstrukcje stalowe. Wieloletnia praktyka przy tworzeniu maszyn, mieszalników oraz kompletnych linii technologicznych ułatwia elastyczne dopasowanie właściwości gotowego sprzętu do rzeczywistych potrzeb danego zakładu.
Ostateczna jakość funkcjonalna zbiornika wynika bezpośrednio ze staranności zachowanej na każdym etapie obróbki warsztatowej. Zgodność parametrów wykonania z przewidywanymi warunkami eksploatacji gwarantuje bezpieczne użytkowanie układu przez wiele lat. Rygorystyczne przygotowanie krawędzi, przemyślane prowadzenie spoin i dokładne usunięcie zanieczyszczeń po spawaniu chronią instalację przed przedwczesnymi awariami w wymagającym otoczeniu.
Kategorie artykułów
Polecane artykuły

Odpowiedzialność za samochód na parkingu lotniskowym — co sprawdzić przed dłuższym wyjazdem

Jak nogi meblowe i metalowe okucia budują lekki charakter współczesnego wnętrza?

Profilaktyka stomatologiczna jako klucz do zdrowej jamy ustnej u zwierząt
